

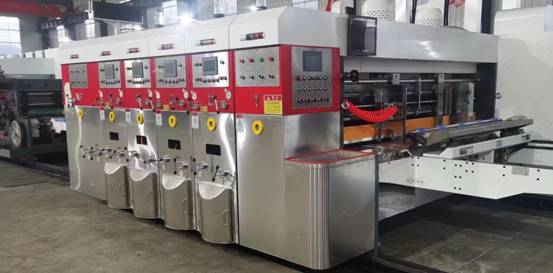
Model: HKM 1636

Parametrii tehnologici
| Date/model | 900x2000 | 900x2400 | 1200x24000 | 1200x2800 | 1400x2400 | 1400x2800 | 1600x2800 | 1600x3200 | 1600x3600 |
| Viteza maximă a mașinii (buc/min) | 300 | 300 | 250 | 220 | 220 | 200 | 200 | 180 | 120 |
| Dimensiunea maximă de alimentare (mm) | 880x2000 | 880x2400 | 1180x2400 | 1180x2800 | 1380x2400 | 1380x2800 | 1570x2800 | 1570x3200 | 1570x3600 |
| Dimensiunea minimă de alimentare (mm) | 280x660 | 280x660 | 320x680 | 320x680 | 360x680 | 360x680 | 420x710 | 420x710 | 420x710 |
| Omite alimentarea (mm) | 1100x2000 | 1100x2400 | 1500x2400 | 1500x2800 | 1700x2400 | 1700x2800 | 1900x2800 | 1900x3200 | 1900x3600 |
| Suprafața maximă de imprimare (mm) | 850x2000 | 850x2400 | 1150x2400 | 1150x2800 | 1350x2400 | 1350x2800 | 1540x2800 | 1540x3200 | 1540x3600 |
| Grosimea plăcii de imprimare (mm) | 7.2 | 7.2 | 7.2 | 7.2 | 7.2 | 7.2 | 7.2 | 7.2 | 7.2 |
Manual de operare pentru secțiunea de alimentare cu hârtie pentru mașina de fabricare a cutiilor de carton
Unitatea principală trebuie să fie pornită o dată, iar porțiunea de alimentare cu hârtie trebuie să treacă printr-o operațiune de resetare-pornită de fiecare dată când aparatul este pornit sau în urma unei întreruperi de alimentare cauzate de un comutator de oprire/extragere de urgență-.
1. Închideți toate unitățile și efectuați o operație de repunere la zero pentru a vă asigura că fiecare unitate este la zero înainte de a seta sau a modifica funcționarea mașinii.
⑴ Închideți toate unitățile în timp ce indicatorul luminos este aprins și blocarea principală este în dreapta. Pentru a pune la zero unitatea principală, apăsați butonul de zero o dată; pentru a zero fiecare unitate, apăsați și mențineți apăsat butonul timp de trei secunde.
⑵ Așteptați până când motorul primar al mașinii se oprește la zero înainte de a-l deschide.
2. Lungimea de alimentare cu hârtie poate fi modificată manual utilizând dispozitivul de reglare a cursei de alimentare cu hârtie de pe cutia cu came de alimentare cu hârtie. Dacă ajustarea este mai mare decât lățimea hârtiei, este posibil să fie alimentată o coală suplimentară.
3. Mărimea, grosimea și curbura cartonului ar trebui să fie luate în considerare la ajustarea presiunii de aspirație a alimentării hârtiei pentru mașina de fabricare a cutiilor de carton.
4. Pentru a evita scurgerile de aer și fluxul de aer inadecvat, care ar putea duce la alimentarea instabilă a hârtiei, amortizorul de alimentare cu hârtie trebuie să fie mai mic decât lungimea cartonului. 5. Mărimea deflectorului din spate trebuie modificată pentru a corespunde cu dimensiunea hârtiei. Deflectorul din spate trebuie să fie ridicat dacă cartonul se deformează în sus, să cadă dacă se deformează în jos și inversat dacă se deformează excesiv în sus.
6. Modificați deflectorul lateral pentru a se potrivi cu specificațiile comenzii. Lama centrală determină lungimea hârtiei. Setarea pe partea de antrenare este lungimea celei de-a patra tăieturi plus cea de-a cincea tăietură plus dimensiunea de tăiere; setarea laturii de operare este lungimea primei tăieturi de crestare plus cea de-a doua tăietură plus tăierea de colț.
7. Faceți decalajul frontal de 1,5 ori mai gros decât o foaie de carton.
8. Setați distanța cilindrului de alimentare fie la grosimea cartonului minus 0,3 mm, fie la 65% până la 70% din grosime. La efectuarea ajustărilor trebuie luate în considerare stabilitatea alimentării cu hârtie și nevoile de rezistență la compresie ale cartonului.
9. Așezați cartonul uniform și evitați să îl stivuiți prea sus, indiferent de dimensiunea lui.
Instrucțiuni de operare-departamentul de tăiere pentruMașină pentru fabricarea cutiilor de carton:
1. Reglați poziția și spațiul liber al rolelor-de tăiere a matriței în funcție de lățimea și grosimea cartonului.
2. Reglați spațiul-de tăiere a matriței în funcție de grosimea cartonului.
3. Reglați diferența de viteză în funcție de starea de uzură a plăcuțelor-de tăiere a matriței și de precizia plăcii de-tăiere a matriței.
4. Rotiți în mod regulat poziția plăcuțelor-de tăiere a matriței, rotindu-le din centru spre exterior.
5. Pentru fiecare 150.000 de coli de hârtie tăiate cu matriță, tampoanele necesită o re-slefuire minoră. Tampoanele trebuie rotite înainte de re-slefuire.
6. Dacă o zonă mică nu poate fi tăiată sau dacă o zonă mică nu poate fi tăiată complet, nu este permisă creșterea-presiunii de tăiere a matriței; în schimb, este necesară armătura-de tăiere.
7. Înlocuiți imediat lamele tocite.
8. Dacă lamele sunt slăbite, consolidați-le sau înlocuiți imediat placa-de tăiere.
Tag-uri populare: mașină de fabricare a cutiilor de carton, producători de mașini de fabricare a cutiilor de carton din China, furnizori, fabrică, Automatic Corrugated Box Plant, Carton Box Manufacturing Machine, Carton Box Manufacturing Plant, Corrugated Box Manufacturing Automatic Plant, corrugated carton box making machine, Flexo Printing Press Machine


